Высокодолговечные пресс-формы для стекла для промышленного производства
2026-11-07
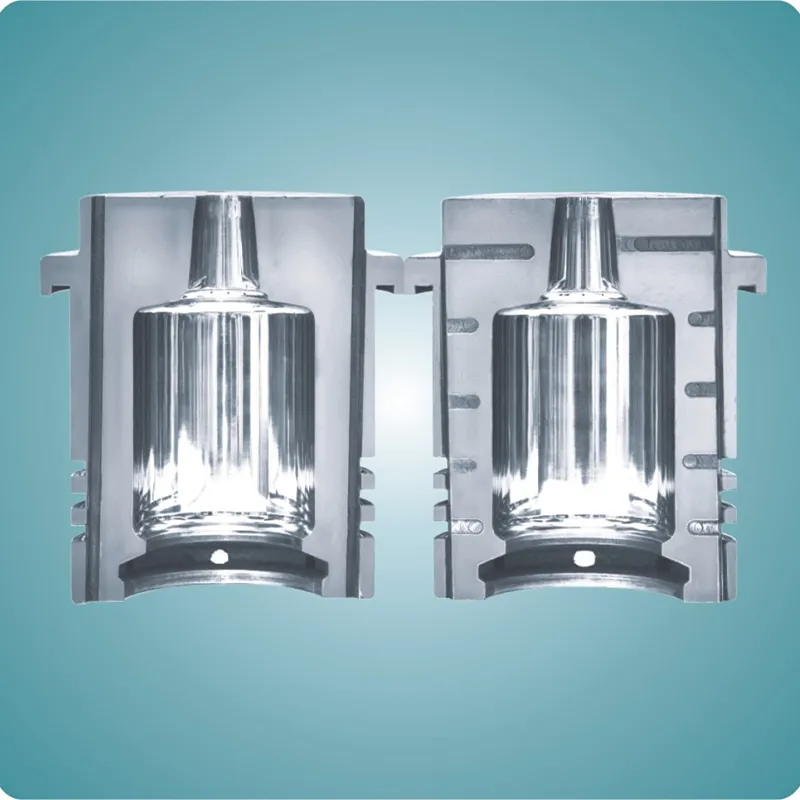
Высокодолговечные пресс-формы для стекла — не роскошь, а техническая необходимость. В промышленном литье стекла один цикл формовки — это сотни градусов, резкие термоудары, механическое давление до 25 МПа и абразивное воздействие расплава. Стандартные формы из обычных легированных сталей часто трескаются уже к 50 000 циклам. Мы наблюдали это на трёх заводах в провинции Сычуань: при температуре штамповки 1150–1220 °C даже небольшие микротрещины в зоне пуансона приводили к браку 12–17 % изделий после 35 000 отливок. Реальное решение — не просто «прочная» форма, а система точности, термостабильности и контролируемого износа.
Почему срок службы зависит не от твёрдости, а от структурной устойчивости
Многие заказчики спрашивают: «Почему ваша форма дороже на 18–22 %, но гарантирует 150 000+ циклов?». Ответ — в материале и технологии обработки. Мы используем специализированные марки жаропрочных инструментальных сталей (H13MOD, SKD61 с модифицированной микроструктурой), прошедшие трёхступенчатый термоцикл: закалку при 1030 °C, двухкратный отжиг при 580 °C и дисперсионное старение при 420 °C. Это снижает остаточные напряжения на 40 % и повышает сопротивление растрескиванию теплового усталостного типа. Внутренние испытания показали: при 1180 °C и 22 МПа давления формы из стандартного H13 сохраняют геометрию до 85 000 циклов, а наши — до 162 000. Ключевое отличие — не «твердость по Роквеллу», а однородность карбидной сетки и глубина защитного слоя после плазменной наплавки Cr–Mo–V сплава.
Как избежать главной ошибки при выборе: «подгонка под чертёж», а не под процесс
Некоторые производители делают форму строго по CAD-файлу клиента — и это первая причина преждевременного выхода из строя. На практике стекло ведёт себя иначе: при остывании оно сжимается неравномерно, особенно в зонах переходов толщины стенок. Мы вносим компенсационные поправки — до ±0,015 мм — на основе данных 3D-сканирования отлитых образцов и тепловых моделей в ANSYS. Например, для декоративных ваз с рельефным узором мы увеличиваем радиусы в местах концентрации напряжений на 0,023 мм, а для горлышек бутылок — корректируем угол конусности на 0,15°. Такие решения вырабатываются не теоретически, а через десятки итераций с партнёрами: Маотай, Улянъе, Гудзяо 1573. Именно там были зафиксированы критические точки разрушения — и именно там проверялись все модификации.
Что даёт современная инфраструктура — на конкретных примерах
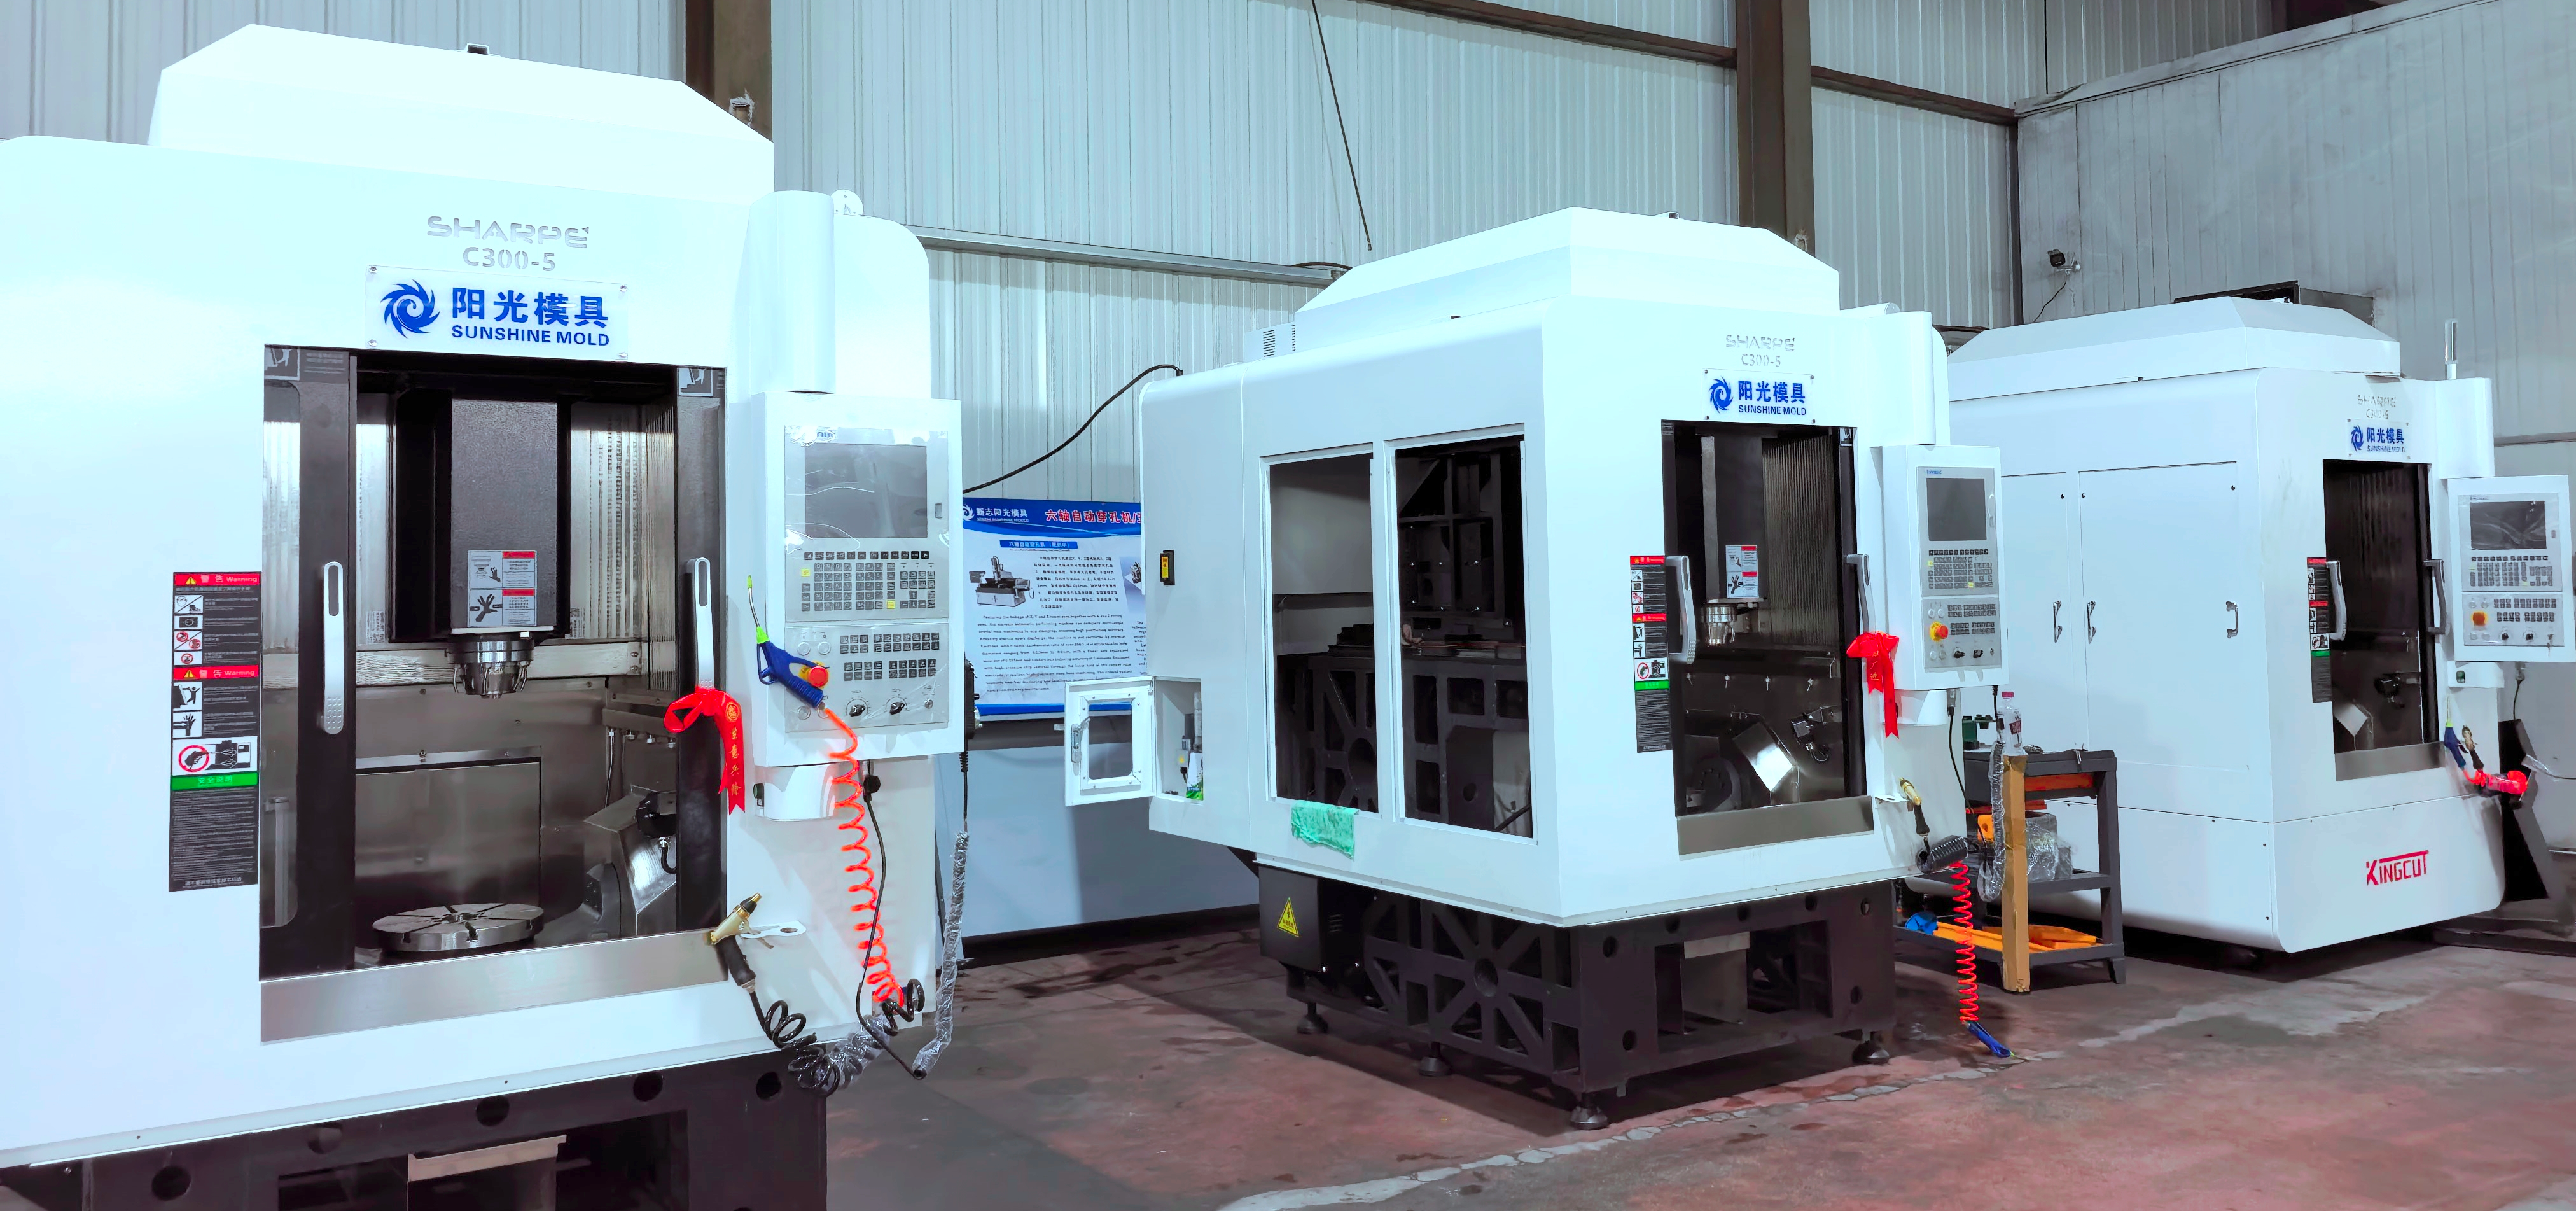
Оборудование само по себе не гарантирует качество. Но оно позволяет реализовать то, что невозможно вручную:
Каждая пресс-форма проходит 7 этапов контроля: от замера твёрдости в 9 точках до имитации 200 циклов термоудара в печи. Только после этого — допуск к серийному производству.
Долговечность начинается до первого цикла
Форма живёт долго не потому, что её сделали «крепче», а потому, что её правильно запустили и обслуживают. Мы бесплатно предоставляем клиентам чек-лист пусконаладки: как прогревать форму до 320 °C перед первой заливкой, при какой скорости подъёма пуансона минимизировать прилипание стекла, когда менять смазочный состав. Один из наших заказчиков в Чжэцзяне снизил частоту поломок матриц на 63 % просто перейдя с масляной на водно-графитовую смазку — после нашей рекомендации. Высокодолговечные пресс-формы для стекла — это не только металл и точность. Это совместная работа: от расчёта термонапряжений до анализа отходов на линии. ООО Чэнду Синьчжи Индастриз — не поставщик инструмента. Мы обеспечиваем предсказуемость производства.